胡拆 JJG1103—2014
《标准扭矩扳子》检定规程
Verification Regulation of Standard Torque Wrench
胡工 | 胡拆规程 | 硬核干货 · 不胡来
大家好,我是胡工,这活儿叫“胡拆”,但咱们“不胡来”。作为天天跟计量检定规程死磕的计量人,今天继续给大家拆硬核干货。
今天拆的是 JJG1103—2014《标准扭矩扳子检定规程》。很多人第一次接触标准扭矩扳子,会觉得:“不就是一把精度高点的扭矩扳子吗,送检量一下准不准不就完了?”
其实不然。标准扭矩扳子是用于对扭矩扳子检定仪进行量值传递的扭矩扳子,检定时考核的不只是一个示值结果,还包括零点漂移、重复性、复现性、长期稳定度等相应计量性能。
这篇文章,胡工将带你全方位拆:基础定义、准确度级别、检定条件、检定项目、检定流程和结果处理——让你彻底明白,JJG1103 到底检什么、怎么检。
一、标准扭矩扳子的核心到底是什么
在开始检定前,我们先把“标准扭矩扳子”这几个字搞清楚。
JJG1103—2014 对标准扭矩扳子的定义是:准确度级别高,并且用来对扭矩扳子检定仪进行量值传递的扭矩扳子。
从用途来看,它主要用于对扭矩扳子检定仪进行检定,是扭矩量值传递中的重要环节。规程概述中还明确指出,标准扭矩扳子通常由施扭力臂、传感器及指示仪表组成。
胡工提示:这里不要把“标准扭矩扳子”简单理解成“一把更准的工作扭矩扳子”。它的主要用途,是作为标准器具参与扭矩量值传递和检定。
二、检定要求——三类场景,项目不一样
JJG1103—2014 适用于标准扭矩扳子的首次检定、后续检定和使用中检查。三种场景对应的检定项目并不完全相同。
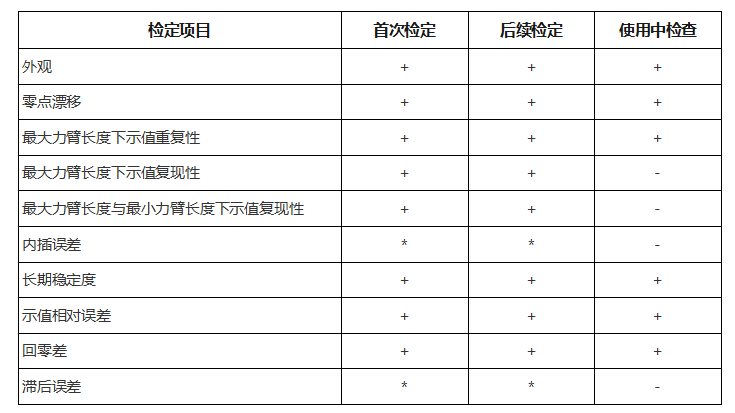
注:“+”表示需检项目;“-”表示不需检项目;“*”表示根据用户要求进行检定。
表1:标准扭矩扳子检定项目一览
胡工提示: X1 为测量下限与指示装置分辨力的比值要求
首次检定和后续检定:按照规程表进行相应项目的全面检定。
使用中检查:项目相对减少,最大力臂长度下示值复现性、最大力臂长度与最小力臂长度下示值复现性、内插误差和滞后误差不进行。
另外,内插误差和滞后误差在首次检定、后续检定中均属于“根据用户要求进行检定”的项目。
三、计量硬性指标——准确度级别是核心
JJG1103—2014 将标准扭矩扳子的准确度级别划分为 0.1 级、0.2 级、0.3 级和 0.5 级。不同准确度级别对应不同的技术指标限值,各项技术指标均有相应的允许限值
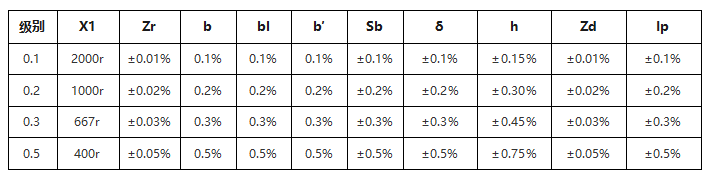
注:滞后误差和内插误差根据用户要求给出。对于使用扭矩值单位的标准扭矩扳子,考虑示值相对误差,不需考虑长期稳定度;对于使用非扭矩单位的标准扭矩扳子,考核长期稳定度,不需考核示值相对误差。
表2:JJG1103—2014 标准扭矩扳子准确度级别及技术指标
四、检定前要满足什么条件
检定不是把扳子装上设备就直接测。JJG1103—2014 对环境、放置时间、干扰源、安装状态和标准装置都有明确要求。
环境温度:20±5 ℃;检定过程中室温变化不超过 2 ℃。
相对湿度:不大于 80%。
放置时间:在检定条件下放置足够长时间,使温度与检定条件相同并稳定;推荐按产品说明书要求或不少于 8 h。
现场条件:周围应无影响检定结果的振动、冲击、电磁场及其他干扰源。
安装状态:标准扭矩扳子的安装应尽量保持其使用状态。
标准装置:可采用参考式扭矩标准装置或静重式扭矩标准装置,应根据被检标准扭矩扳子的规格选择相应量程;其准确度级别原则上应优于被检标准扭矩扳子准确度级别的 3 倍。
五、外观、机械结构和指示仪表要求
胡工提示:外观检查不是走过场,检查符合要求后才能进行其余项目。
外观与铭牌
标准扭矩扳子应有铭牌,标明扭矩仪名称、制造厂、型号、规格、准确度级别、出厂编号、出厂年月等。
标准扭矩扳子及其附件表面应无影响技术性能的疵病,附件齐全,不准任意更换。
其他有关技术性能
各部件应有足够的强度和刚度;方孔、六角孔或棘轮等接头应能保证扭矩扳子调整到需要的起点位置。
各部件连接应牢固可靠、无松动;电气设备应灵敏可靠、绝缘良好、使用正常。
指示仪表
指示仪表一般为数字式。
标准扭矩扳子与指示装置连接应可靠,并具有一定抗电磁干扰能力。
开关、按钮、旋钮、插孔应有文字或符号标记,操作灵活可靠。
数字显示应清晰、准确无误;最小数字增量应符合规程规定。
具有数字信号输出功能时,输出数据应与示值相一致。
指示仪表的使用与替换
指示仪表应按出厂说明书和用户要求使用、调整。
标准扭矩扳子与指示仪表应配套使用,一般不得随意更换;确需更换时,需要重新检定。
六、检定流程——一步步拆解
步骤一:零点漂移
检定前对标准扭矩扳子通电预热。预热时间应符合制造厂规定;制造厂未规定时,一般预热 30 min~1 h。依次选择各量程并调好零点,观察 30 min 内零点变化。
零点漂移按规程公式计算:
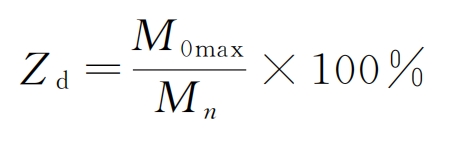
其中,M0max 为 30 min 内偏离零点的最大扭矩值;Mn 为该量程段最大扭矩值。
步骤二:最大力臂长度下示值重复性
将标准扭矩扳子安装在标准装置上,将受力点调整在最大力臂长度附近。预加至少三次额定负荷,加卸载应缓慢平稳,不得冲击和超载;每次额定负荷保持 30 s~1 min。预负荷完全卸除后,等待回零至少 30 s,检查回零情况,必要时重新调整零点。
初级负荷一般为额定负荷的 20%,检定点尽量均匀分布,一般不少于 5 点。按负荷递增顺序逐点检定,每级负荷通常保持 30 s 并记录读数,直到额定负荷。根据送检单位要求,需要回程检定时,再按负荷递减顺序进行回程值检定。
上述加荷过程连续进行两遍。需要回程检定时,只在第一遍加荷时进行回程值检定。
随后将标准扭矩扳子或转换接头调整 90° 重新安装,预加荷至满量程一次,再按上述方法加荷一遍;完成后再调整 180° 重新安装,预加荷至满量程一次,再按上述方法加荷一遍。
最后将受力点调整至最小力臂长度附近,再进行一次上述加荷步骤,但不包括回程。顺、逆时针两用标准扭矩扳子原则上按两个方向分别处理,改变方向时应在新方向预加至少三次额定负荷。
步骤三:主要计量性能的计算
平均值:
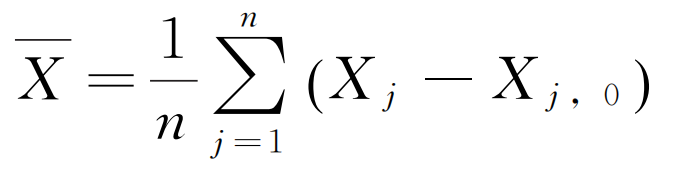
Xj——安装序号 j 处每一检定点的进程读数;
Xj,0——该安装序号加载前的零点读数;
N——最大力臂长度下进程测量次数。
最大力臂长度下示值重复性:
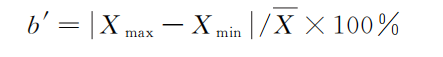
Xmax——在最大力臂长度位置同一检定点最大测量结果,单位为Nm;
Xmin——在最大力臂长度位置同一检定点最小测量结果,单位为Nm;
最大力臂长度下示值复现性:
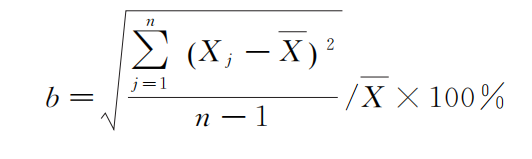
n——最大力臂长度下进程测量次数;
最大力臂长度与最小力臂长度下示值复现性:
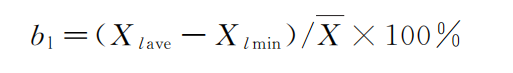
Xlave——最大力臂长度位置最后一次进程测量结果,单位Nm;
Xlmin——最小力臂长度位置的测量结果,单位Nm;
步骤四:内插误差、长期稳定度和示值相对误差
内插误差 Ip 根据用户需要进行检定。检定单位可给出合适的拟合方程,可以是一次、二次或三次多项式。
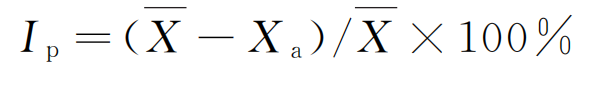
其中 Xa 为由校准方程计算的结果。
对于使用非扭矩单位显示的标准扭矩扳子,考核长期稳定度:
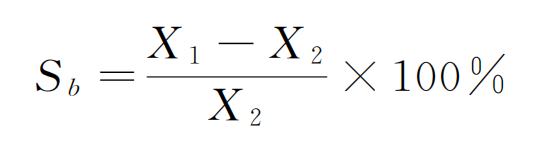
X1为本次检定最大力臂的进程示值平均值,X2为上次检定最大力臂的进程示值平均值。
对于测量值直接用扭矩单位显示,且指示值不适用于内插校准曲线的标准扭矩扳子,计算示值相对误差:
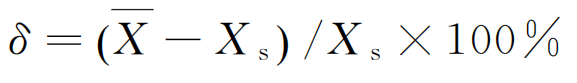
其中 Xs 为施加的标准扭矩值。
步骤五:回零差和滞后误差
回零差:每个测量序列开始之前和完成之后记录零点输出值。零点读数应在载荷完全卸除后约 30 s 进行。
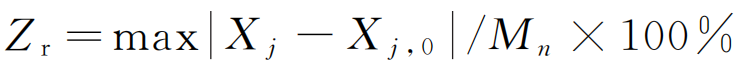
滞后误差:在每一个检定点上,进程和回程指示器读数的差值作为滞后;
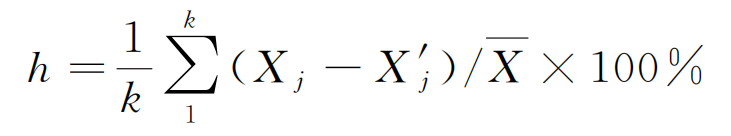
k-——进行测量的序列数,一个系列定义为一个进程和回程;
x’j——回程指示器读数,单位Nm;
七、最大、最小力臂怎么选
规程给出了标准扭矩扳子建议臂长参考表。实际检定时,应结合被检扳子的规格和规程要求确定受力点位置。
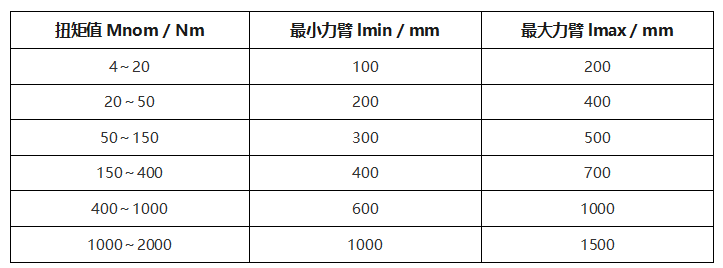
表3:标准扭矩扳子建议臂长参考表
八、检定结果怎么处理
按照规程规定和要求,检定合格的标准扭矩扳子发给检定证书;检定不合格的标准扭矩扳子发给检定结果通知书,并注明不合格项目。
另外,规程证书格式明确说明:下次送检时需带此证书。这对于长期稳定度等需要与上次检定结果比较的项目尤其重要。
九、检定周期
JJG1103—2014 规定:标准扭矩扳子的首次检定周期为半年;连续两个周期检定合格,周期可延长为一年。
十、胡工总结
从外观检查开始,到各项计量性能计算结束,每一步都在回答同一个问题——这把标准扭矩扳子,能不能作为可靠的量值传递器具使用。
JJG1103—2014 并不是只看一个“准不准”的数字,而是根据标准扭矩扳子的使用方式和计量特性,对零点漂移、重复性、复现性、长期稳定度、示值相对误差、回零差等项目进行相应考核。
本文由 胡工 原创,首发于微信公众号「胡拆规程」
硬核干货 · 不胡来 · 向真理俯首,对数据敬畏,为较真者坚守